欢迎访问苏州希桦机械有限公司网站!
189-1267-3361
客户送来yiliao管样件,管口为喇叭口造型,前期机加工后内壁留有明显刀纹。按yiliao管件的表面要求,这些刀纹需要去除干净,否则会影响后续使用和表面质量。
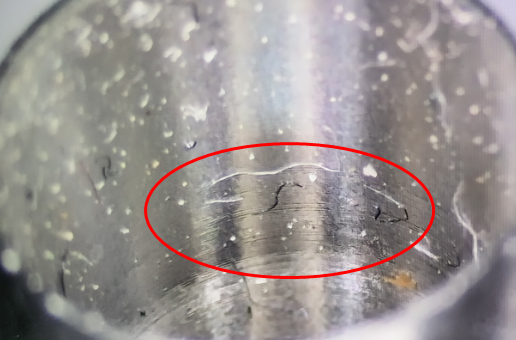
喇叭口属于变径、敞口的特殊结构,常规人工抛光工具伸进去后角度和力度都不好控制——口沿位置容易抛过头,内壁深处又够不到。试过手工方案,效果不稳定,良率上不去,这才转向我们寻求工艺支持。
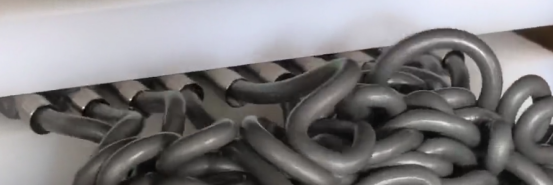
管-批量抛光
我们采用磨粒流工艺做试抛:将磨料在高压状态下多次流经管件内壁,让磨料微颗粒均匀地作用于刀纹痕迹区域。针对喇叭口的变径结构,调整了磨料黏度和往复压力,使介质在口沿到管身的过渡段都能保持稳定的切削接触。
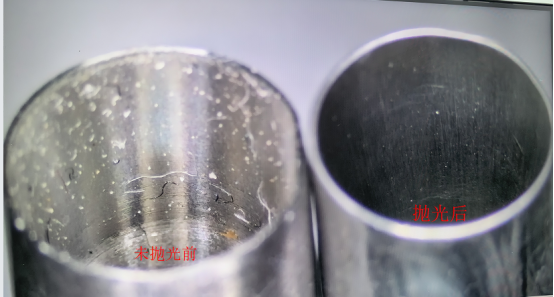
试抛完成后观察,内壁刀纹痕迹明显去除,表面光洁度得到提升,喇叭口口沿没有出现过抛或痕迹的情况。客户对样件表示认可,认为这个工艺方向可行,后续可继续跟进批量件的工艺参数锁定。
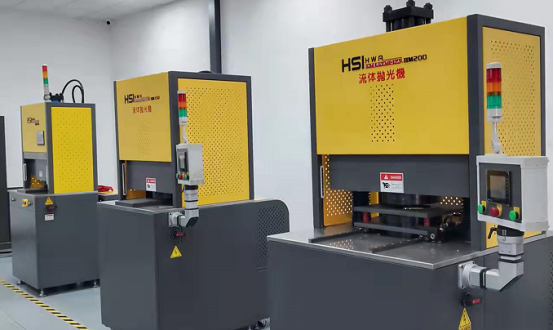
批量抛光后,流体抛光设备可一次装夹多件同步加工,单件处理时间相对人工大幅缩短。更重要的是,每批样件的表面一致性稳定,减少了人工操作带来的返工和抽检频次。按客户现场排产节奏估算,整批管件从待抛到出货的周期明显压缩,人工成本也相应降了下来。后续我们会根据批量件的实际材质和壁厚,继续优化磨料配比和加工参数,把效率和表面质量再往稳里收一收。
 语言:English